

Hoe u ervoor kunt zorgen dat de 316 vloeistofkoelleiding bij de eerste poging een heliumlektest doorstaat
Hoe u ervoor kunt zorgen dat de 316 vloeistofkoelleiding bij de eerste poging een heliumlektest doorstaat
Een 316-vloeistofkoelpijp houdt helium alleen vast op 10⁻⁹ mbar · L/s als er drie dingen in orde zijn voordat de meter wordt ingeschakeld: het binnenoppervlak bevat geen opgesloten deeltjes, de las wordt gesloten door een gekwalificeerd proces in plaats van een hersteld proces, en de buis is op de juiste manier gedroogd en gespoeld. De meeste mislukkingen bij de eerste poging worden dagen eerder vastgesteld, tijdens de procescontrole, en niet bij de lekdetector.
Het testen van heliumlekken in een winkel waar het dagelijks wordt uitgevoerd, ziet er als volgt uit. Helium wordt aan de buitenkant van de geëvacueerde leiding gespoten; een massaspectrometer aan de binnenkant registreert elke tracer die er doorheen wringt. Bij 5×10⁻⁷ mbar·L/s blijft de naald plat. Bij 1×10⁻⁶ mbar·L/s heb je een lek dat drie maanden later in een live CDU-rek tot uiting komt als koelvloeistofverlies. De detector veroorzaakt nooit een lek. Het onthult er maar één.
Dat is de kernstelling: een first-pass heliumlektest is een resultaat van het fabricageontwerp en geen bijzaak. Hieronder staan de vier variabelen die het resultaat bepalen - oppervlak, las, droging en detectiemethode - gevolgd door de procedure die u op uw volgende batch moet uitvoeren.

Waarom verontreinigingen en lasdefecten bij de eerste poging tot mislukkingen leiden
De eerste verdachte bij een mislukte heliumtest is geen gat. Het is een langzame afgifte van gas dat vastzit in het oppervlak.
Conventionele industriële buizen eindigen vaak bij Ra 1,6 μm of ruwer. Bij die ruwheid zitten polijstmiddelresten, snijvloeistof en stof in de lucht in microspleten langs de boring. Onder vacuüm ontgas de pijp deze resten urenlang, en de spectrometer leest die stijgende achtergrond als een lek. Kopers die op zoek zijn naar een first-pass-resultaat ontdekken vaak dat de lekdetector eerlijk was en dat het oppervlak niet schoon was.
Voor vloeistofkoeling beweegt het oppervlaktedoel naar beneden tot Ra kleiner dan of gelijk aan 0,4 μm, bereikt door achtereenvolgens polijsten, beitsen en passiveren. Drie procesbeslissingen brengen u daar:
- De interne ruwheid wordt gecontroleerd bij de boring en niet bij de buitendiameter, omdat de koelvloeistof alleen het stromingspad raakt.
- Beitsen en passiveren volgen op het polijsten in plaats van eraan vooraf te gaan, waardoor de vrije ijzerlaag wordt verwijderd die het polijsten achterlaat.
- Elke buis wordt onmiddellijk na de eindreiniging aan beide poorten afgesloten, zodat deeltjes tijdens het verpakken of transport niet opnieuw kunnen binnendringen.
De terugverdientijd is meetbaar. Een gladdere boring laat minder plekken achter waar deeltjes zich ophopen, zodat het koelmiddelcircuit stabiel blijft gedurende maanden van continu gebruik in plaats van te gaan drijven. Batchconsistentie is hier belangrijker dan de kwaliteit van de monsters: een koper met wie we samenwerken had monsters geaccepteerd die goed waren, ontdekte vervolgens dat de buitendiameter, wanddikte en poortafmetingen per productiebatch varieerden, en moest modules ter plaatse herwerken. Monsters bewijzen dat er een proces bestaat. Alleen batchcontrole bewijst dat het zich herhaalt.
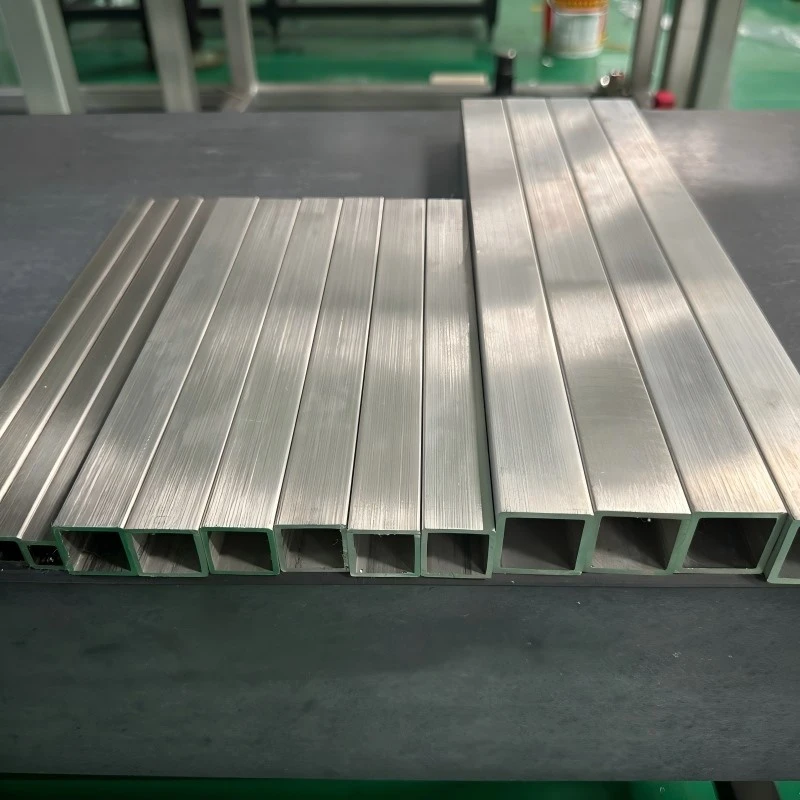
Hoe laskwaliteit en materiaalkwaliteit de betrouwbaarheid van lektests bepalen
Een heliumtest beloont de degelijkheid van de las. Het bestraft elk proces dat een defect verbergt in plaats van het te elimineren.
Orbitaal lassen is het voorkeursproces voor 316 vloeistofkoelingpijpverbindingen, omdat de boog rond een vaste verbinding draait onder gecontroleerde parameters - stroom, voortbewegingssnelheid, beschermgasstroom en boogafstand worden per doorgang geregistreerd. Handlassen is afhankelijk van de stabiliteit van de operator; orbitaal lassen is afhankelijk van het programma. Dat verschil komt tot uiting in een consistente penetratie rond de volledige omtrek, zonder dat er aan één kant van de verbinding een dun gedeelte overblijft.
China Super Tech voert het laskwaliteitsbeheer uit onder ISO 3834, de internationale norm voor laskwaliteitseisen, die de procedurekwalificatie, de kwalificatie van de operator en de lasinspectierecords regelt. De praktische betekenis voor een koper is dat de las op buis 1 en de las op buis 400 uit dezelfde gekwalificeerde procedure komen, en niet uit twee verschillende handen.
De materiaalkeuze draagt de tweede helft van de betrouwbaarheidsbelasting.. 316L roestvrij staal voegt molybdeen toe en houdt de koolstof laag, waardoor de weerstand tegen putcorrosie in chloorhoudende omgevingen en tegen langdurige blootstelling aan koelmiddelen toeneemt. Voor een vloeistofkoelsysteem met gesloten lus dat jarenlang draait, bepaalt die weerstand of de boring glad blijft of initiatielocaties ontwikkelt.
| Beslissingspunt | Zwakke standaard | Betrouwbare standaard voor op helium geteste buizen |
|---|---|---|
| Lasproces | Handmatig TIG, afhankelijk van de operator | Orbitaal lassen met geregistreerde parameters, ISO 3834 beheerd |
| Boring afwerking | Ra 1,6 μm commerciële afwerking | Ra Minder dan of gelijk aan 0,4 μm na polijsten + beitsen + passiveren |
| Materiaalkwaliteit | 304 voor kosten | 316L waar chloriden of langdurige blootstelling aan koelmiddelen bestaan |
| Inspectie | Visueel + controle ter plaatse | 100% lekinspectie vóór verzending |
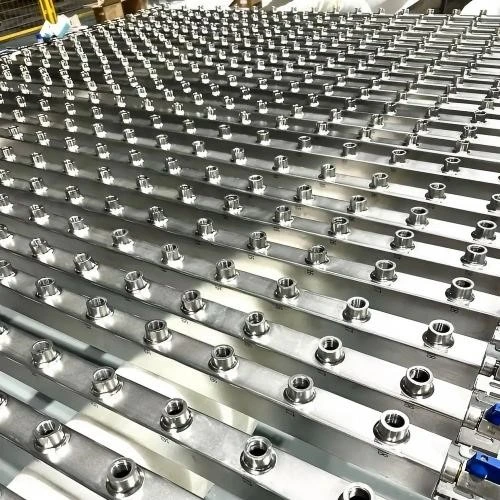
Hoe drogen en zuiveren Bepaal het testresultaat voordat de detector in werking treedt
Restvocht is de meest voorkomende reden dat een geluidsleiding als lekkend wordt gelezen.
Water in een spleet of een dood volume verdampt langzaam onder vacuüm. De massaspectrometer kan geen onderscheid maken tussen waterdamp en heliumtracer, dus een natte leiding produceert een achtergrondsignaal dat een lek nabootst. De oplossing vindt plaats vóór het testen, niet tijdens het testen:
- Spoel de buis met droge stikstof onder een druk en laat deze hoog genoeg stromen om het vocht over de volledige lengte, in beide richtingen, te verdrijven.
- Houd het vacuüm lang genoeg vast zodat de achtergrondfrequentie daalt en stabiliseert. De detectorwaarde moet stabiel blijven en niet afwijken.
- Kalibreer direct vóór de productiepartij tegen een gecertificeerde heliumleknorm, zodat de basislijn van het instrument bekend is in plaats van aangenomen.
- Test op de gespecificeerde afkeurdrempel en noteer de waarde per buis in plaats van een goed/fout-vinkje.
Bij het overslaan van stap 3 mislukken de eerste pogingen het vaakst in kleinere winkels. Een niet-gekalibreerd instrument kan u niet vertellen of de leiding lekt of dat de detector is afgedreven.
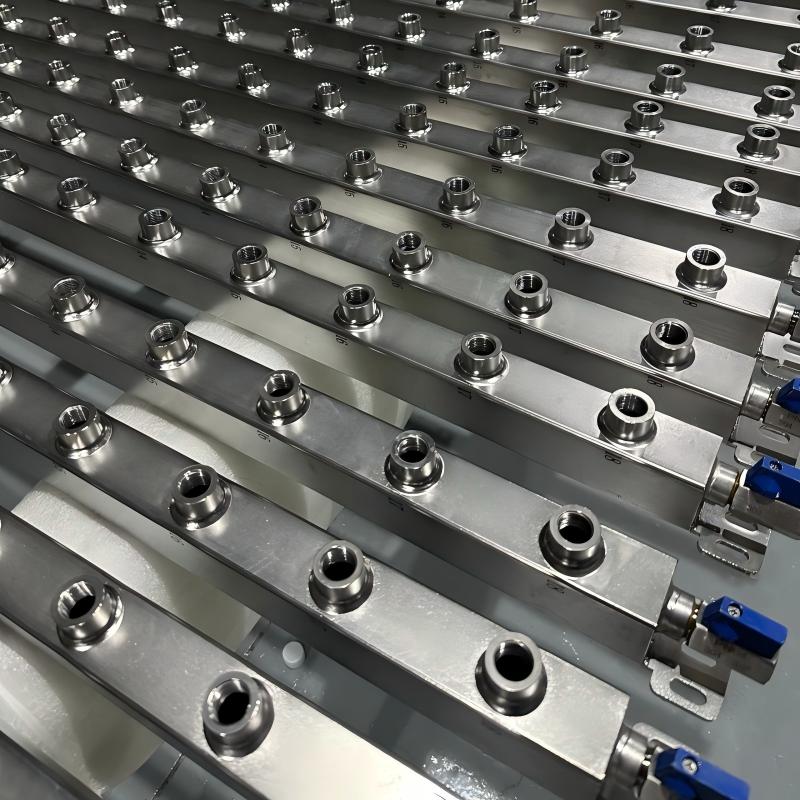
Welke productiecontrole een first-pass-resultaat herhaalbaar maakt
Eén enkele schone partij bewijst dat een proces kan werken. Een zending schone partijen bewijst dat een leverancier het kan uitvoeren.
Geïntegreerde productie verandert de rekenkunde. Wanneer grondstofinspectie, buisvormen, lassen, oppervlaktebehandeling, machinale bewerking, inspectie en montage onder één dak plaatsvinden, is een parameterwijziging zichtbaar op het volgende station in plaats van ontdekt te worden bij de lekdetector. Dat is belangrijk als de planning toch al krap is. Voor één uitbreiding van een datacenter in de VS was een extra 2.000 meter DN200 316 vloeistofkoelleiding nodig, plus 24 op maat gemaakte bochten, 48 flenzen en een reeks verbindingsfittingen, allemaal afgestemd op goedgekeurde tekeningen. De bestelling doorliep de productie en inspectie en werd binnen 72 uur geregeld voor zeevracht - omdat materiaalverificatie, maatvoeringscontroles, lasinspectie en lektests opeenvolgende interne stappen waren, en geen keten van externe leveranciers.
Capaciteit ondersteunt het schema. Een jaarlijkse productie van roestvrijstalen buizen van 12.000 ton, meer dan 11 jaar productie en export naar meer dan 20 landen betekenen dat een herhaalbestelling in de bestaande productie past in plaats van te wachten tot er een lijn vrijkomt. De samenvatting van de koper van die DN200-klus maakte het duidelijk: betrouwbare pijpkwaliteit en responsieve projectondersteuning waren net zo belangrijk als de pijp zelf. Hij merkte ook op dat duidelijke communicatie en betrouwbare ordercoördinatie net zo belangrijk zijn als het product bij een engineeringproject.
Voor op helium geteste vloeistofkoeling is herhaalbaarheid wat een inkooporder daadwerkelijk oplevert. Een leverancier die de ontgassingscontrole, orbitaal lassen, droge zuivering en een gekalibreerde detector als standaardstappen uitvoert, zal de eerste poging doorstaan omdat er niets meer aan het toeval overgelaten wordt om te beslissen.
De grootste zorg is niet de monsterkwaliteit, maar of elke batch dezelfde standaard kan handhaven.
Dat is de zin waartegen een leverancier getest moet worden. Vraag om batchgegevens, niet om een voorbeeldfoto.
Veelgestelde vragen
Vraag: Welk lekpercentage telt als voldoende voor de 316 vloeistofkoelleiding?
A: De doorgangsdrempel wordt bepaald door de systeemspecificatie, doorgaans 1×10⁻⁶ mbar·L/s of hoger voor CDU-bedrijfscircuits. Het getal zelf doet er minder toe dan de methode: de detector moet vóór de partij worden gekalibreerd volgens een gecertificeerde heliumleknorm en de gemeten waarde moet per buis worden geregistreerd. Een pass/fail-tick zonder geregistreerde waarde kan later niet worden gecontroleerd.
Vraag: Kan een leiding een hydrostatische test doorstaan en toch niet slagen voor een heliumlektest?
EEN: Ja. Hydrostatisch testen brengt water onder druk en detecteert grove lekken en structurele zwakte. Heliumtesten vinden plaats onder vacuüm met een massaspectrometer en detecteren tracerstromen met snelheden die vele ordes van grootte kleiner zijn. Een las met een fijn porositeitspad kan de waterdruk vasthouden en toch helium afgeven. Voor vloeistofkoelsystemen waarbij verlies van koelvloeistof stilstand betekent, is de heliummethode degene die overeenkomt met de storingsmodus.
Vraag: Heeft de interne oppervlakteruwheid Ra Minder dan of gelijk aan 0,4 μm echt invloed op een heliumlektest?
A: Het beïnvloedt de achtergrondwaarde, waartegen de test meet. Een ruwere boring vangt polijstresten, snijvloeistof en deeltjes op in microspleten; onder vacuüm ontgassen deze resten en registreert de spectrometer een stijgend signaal dat op een lek lijkt. Door de boorruwheid bij Ra van minder dan of gelijk aan 0,4 μm te beheersen door middel van polijsten, beitsen en passiveren, wordt het grootste deel van die opgesloten inventaris verwijderd en blijft de achtergrond vlak.
Vraag: Hoe lang moet een 316-vloeistofkoelleiding worden gespoeld voordat er met helium wordt getest?
A: Spoel met droge stikstof totdat het vocht over de volledige lengte is verdreven en houd het vervolgens onder vacuüm totdat de achtergrond van de detector plat wordt in plaats van afdrijft. De exacte duur is afhankelijk van de buislengte, wanddikte en omgevingsvochtigheid: een lengte van 6.000 mm houdt meer vocht vast dan een korte bocht. De controlemaatregel is het plateau: als de waarde nog steeds daalt, is het zuiveren niet voltooid.
Vraag: Welke documentatie moet bij de bestelling van een op helium geteste vloeistofkoelleiding worden gevoegd?
A: Vraag materiaalcertificaten aan die herleidbaar zijn tot het hittenummer, de lasprocedure en de kwalificatiegegevens van de operator volgens ISO 3834, dimensionale inspectierapporten, oppervlakteruwheidsmetingen en lektestwaarden per buis volgens de gekalibreerde norm. Een leverancier die ISO 9001- en ISO 3834-systemen gebruikt, kan deze als routine-uitvoer produceren. Als de documenten pas worden samengesteld nadat u erom vraagt, wordt het proces niet gecontroleerd.
Klaar om een tekening te vergelijken met de werkelijke procesmogelijkheden? Stuur uw buisafmetingen, wanddikte en beoogde lekpercentage. Een ingenieur antwoordt binnen 24 uur met een haalbaarheidsbeoordeling, batchcontroleplan en prototypetijdlijn. Prototypekavels worden binnen 7 tot 10 dagen verzonden.


