

Het stilleggingsseizoen nadert: hoe u de voorraad van 316 vloeistofkoelleidingen kunt plannen en stilstand kunt voorkomen
Voor datacenteroperators en integrators van vloeistofkoelingsystemen is gepland onderhoud alleen effectief als vervangende componenten, aangepaste assemblages en inspectiedocumenten gereed zijn voordat het werk begint. Het plannen van de aanschaf van 316-vloeistofkoelingsleidingen vóór een uitschakelperiode helpt het risico te verminderen dat u moet wachten op ontbrekende materialen of vertraagde goedkeuringen.
De sleutel is niet simpelweg om meer roestvrijstalen buizen te bestellen. Het gaat erom te identificeren welke componenten de langste doorlooptijden hebben, de vereiste specificaties te bevestigen en de materiaallevering te coördineren met het onderhoudsschema.
Wat moeten inkoopteams bevestigen vóór het sluitingsseizoen?
Materiaalkwaliteit, interne oppervlakteruwheid, maattoleranties, las- en lekinspectie-eisen, doorlooptijden van aangepaste componenten en de beschikbaarheid van traceerbare inspectiedocumenten.
1. Waarom de planning van de shutdown begint met het leveringsschema
Een onderhoudsvenster kan maanden van tevoren worden vastgelegd, maar de componenten die nodig zijn om het werk te voltooien kunnen verschillende inkoop- en productietijdlijnen hebben. Standaard rechte buizen kunnen relatief eenvoudig te verkrijgen zijn, terwijl op maat gemaakte bochten, spruitstukken, lasverbindingen en tekeningspecifieke assemblages aanvullende technische beoordeling en inspectie kunnen vereisen.
Als één cruciaal onderdeel niet beschikbaar is, kan de installatie of herinbedrijfstelling worden uitgesteld, zelfs als de overige materialen gereed zijn. Dit is de reden waarom de inkoop tijdens het shutdown-seizoen gebaseerd moet zijn op de volledige stuklijst in plaats van alleen op de totale lengte van de leiding.
Bouw het inkoopschema op rond drie prioriteiten
- Identificeer aangepaste componenten en items waarvoor tekeninggoedkeuring vereist is voordat u de hoofdorder plaatst.
- Stel de vereiste leverdatum in op basis van inkomende inspectie-, installatie-, druktest- en inbedrijfstellingsactiviteiten.
- Bevestig dat materiaalcertificaten en inspectiegegevens beschikbaar zullen zijn wanneer de zending arriveert.
De juiste voorraadhoeveelheid is afhankelijk van de onderhoudsomvang, het historische verbruik, de uitwisselbaarheid van componenten en de gevolgen van een vertraagde vervanging. Een vaste bufferhoeveelheid is niet voor iedere inrichting geschikt.
2. Bevestig de specificaties voordat u de prijzen vergelijkt
Twee offertes voor 316 vloeistofkoelbuizen kunnen er hetzelfde uitzien, maar hebben betrekking op verschillende materiaalomstandigheden, oppervlakteafwerkingen, maattoleranties of inspectie-eisen. Het vergelijken van eenheidsprijzen zonder deze details op één lijn te brengen, kan resulteren in een onnauwkeurige inkoopbeslissing.
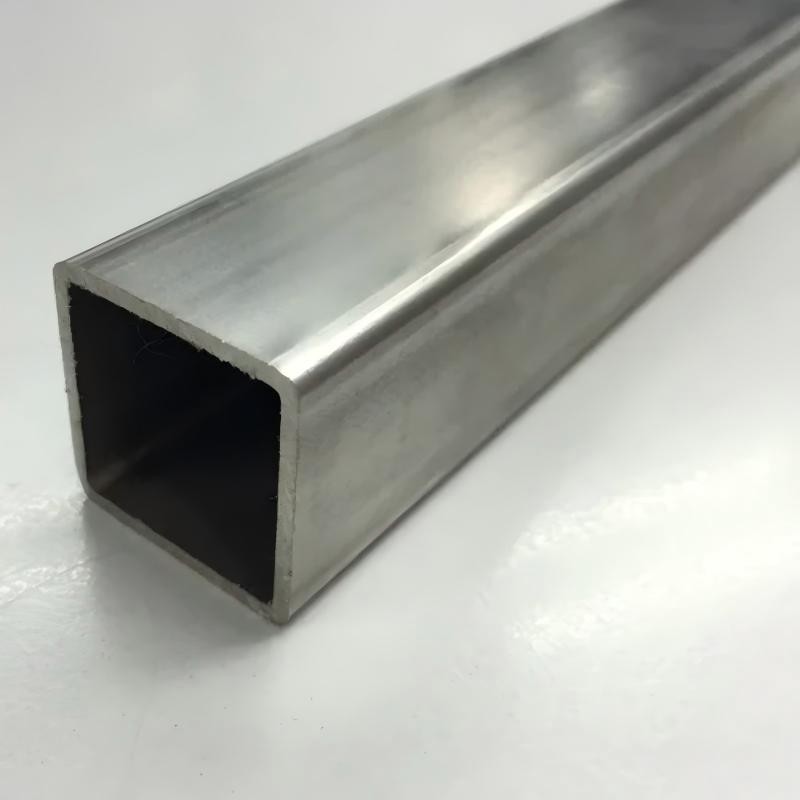
Materiaalkwaliteit en interne afwerking
316L roestvrij staal wordt algemeen overwogen voor toepassingen met vloeistofkoelbuizen waarbij corrosiebestendigheid en gelaste fabricage belangrijk zijn. De geschiktheid ervan hangt nog steeds af van de samenstelling van het koelmiddel, de bedrijfstemperatuur, de chlorideconcentratie en het systeemontwerp.
Voor precisiekoelingstoepassingen kan een interne oppervlakteruwheidsdoelstelling van Ra kleiner dan of gelijk aan 0,4 μm worden gespecificeerd om aan de zuiverheidseisen te voldoen en de locaties te verminderen waar deeltjes zich kunnen ophopen. Dit is een projectspecifieke vereiste, geen universele vereiste voor elk vloeistofkoelcircuit.
Bevestig de materiaalkwaliteit, toepasselijke productstandaard, interne afwerking en verificatiemethode in de aankoopspecificatie.
Specificaties die in de inkooporder moeten worden vermeld
| Specificatie | Wat te bevestigen |
|---|---|
| Materiaal | 316- of 316L-kwaliteit, materiaalcertificaat en traceerbaarheidsvereisten |
| Toepasselijke norm | ASTM A312, JIS G3459, of de standaard gespecificeerd voor het daadwerkelijke product en ontwerp |
| Oppervlakteafwerking | Gespecificeerde interne ruwheid, reinheid en inspectiemethode |
| Afmetingen | Sectiegrootte of buitendiameter, wanddikte, lengte en toleranties |
| Lassen en verbindingen | Lasproces, verbindingsontwerp, inspectiecriteria en compatibiliteit van verbindingen |
| Testen en documenten | Vereisten voor lek- of druktests, inspectierapporten en gegevens over de traceerbaarheid van materialen |
ASTM A312 en JIS G3459 dekken relevante vereisten voor roestvrijstalen buizen, maar definiëren niet automatisch elke koelsysteemvereiste, zoals een specifieke interne ruwheid, verbindingsgeometrie of acceptatiecriterium voor projectlektesten. Waar nodig dienen deze details afzonderlijk te worden overeengekomen.
3. Waarom de laagste offerte mogelijk niet de laagste projectkosten is
Een lagere initiële prijs kan aantrekkelijk zijn, vooral wanneer inkoopteams grote onderhoudsopdrachten voorbereiden. De vergelijking is echter alleen zinvol als de aangeboden producten voldoen aan dezelfde eisen op het gebied van materiaal, afmetingen, afwerking, inspectie en documentatie.
Een offerte die de vereiste oppervlaktebehandeling, aangepaste fabricage, inspectiegegevens of beschermende verpakking uitsluit, kan na bestelling extra kosten met zich meebrengen. Inconsistenties in de afmetingen kunnen ook leiden tot montageproblemen, herbewerking of herhaalde inspecties tijdens de installatie.
Vergelijk de totaal geleverde omvang
Materiaal en fabricage:Zijn kwaliteit, afmetingen, bochten, spruitstukken en aansluitingen inbegrepen?
Kwaliteitseisen:Zijn de gespecificeerde afwerking, inspectieprocedures en acceptatiecriteria opgenomen?
Documentatie:Worden er materiaalcertificaten en overeengekomen inspectierapporten meegeleverd met de zending?
Levering:Laat de bevestigde leverdatum voldoende tijd over voor inspectie en installatie?
Het opvragen van gespecificeerde offertes op basis van dezelfde tekening en specificatie is een betrouwbaardere manier om leveranciers te vergelijken dan alleen te vertrouwen op een verschil in eenheidsprijs.
4. Controleer de lasintegriteit en lektesten vóór verzending
Lasverbindingen en verbindingen verdienen bijzondere aandacht in vloeistofkoelsystemen. Een lek kan de werking onderbreken, apparatuur in de buurt beschadigen en aanvullende probleemoplossing vereisen voordat de lus weer in gebruik kan worden genomen.
Voor gelaste roestvrijstalen assemblages moet u de lasprocedure, toepasselijke kwaliteitscontroles, inspectiedekking en acceptatiecriteria bevestigen voordat de productie begint. ISO 3834 heeft betrekking op kwaliteitseisen voor smeltlassen van metalen materialen; de toepasselijke reikwijdte van de certificering en de productiecontroles moeten worden geverifieerd in plaats van aangenomen.
Maak inspectie onderdeel van het opleveringsplan
Specificeer of voor elke buis of voltooide samenstelling een lektest, druktest of een andere inspectiemethode vereist is. De methode moet overeenkomen met het ontwerp van de componenten, de bedrijfsomstandigheden en de vereisten voor projectacceptatie.
Wanneer 100% lekinspectie vereist is, vermeldt u deze eis expliciet in de inkooporder en vraagt u de bijbehorende documentatie op.
Bevestig ook de verpakkings- en reinheidscontroles, zodat het voltooide stroompad beschermd is tegen verontreiniging tijdens transport en opslag.

5. Bestel op maat gemaakte bochten en spruitstukken vóór de standaard vervangende buis
Standaard rechte buizen zijn slechts een onderdeel van veel vloeistofkoelingsprojecten. Voor op maat gemaakte bochten, spruitstukken, buizen met vierkante doorsnede en verbindingsconstructies zijn mogelijk tekeningbevestiging, speciaal gereedschap of bevestigingen, lassen, oppervlaktebehandeling en aanvullende inspectie vereist.
Deze vereisten kunnen ervoor zorgen dat aangepaste componenten de kritieke items in een afsluitschema worden. Door ze vroegtijdig af te ronden, krijgen de engineering- en inkoopteams meer tijd om dimensionale conflicten op te lossen en interfaces met het bestaande systeem te bevestigen.
Maatwerkaanbod te bespreken met uw leverancier
| Parameter | Beschikbaar specificatiebereik |
|---|---|
| Vierkant buisgedeelte | 10 × 10 mm tot 80 × 80 mm |
| Wanddikte | 0,5–3,0 mm |
| Lengte | Tot 6000 mm |
| Aangepaste configuraties | Bochten, spruitstukken en andere op tekeningen gebaseerde samenstellingen, onderworpen aan technische beoordeling |
Deze bereiken zijn referentiemogelijkheden voor een eerste discussie, en vormen geen bevestiging dat elke combinatie voor elk ontwerp beschikbaar is. De uiteindelijke haalbaarheid is afhankelijk van materiaal, geometrie, toleranties, verbindingsdetails en inspectie-eisen.
Geef bij het aanvragen van een offerte de meest recente tekening, benodigde hoeveelheid, aansluitgegevens, bedrijfsomstandigheden en beoogde leverdatum op. Hierdoor kan de leverancier de maakbaarheid beoordelen en planningsrisico's identificeren voordat de order wordt vrijgegeven.
6. Een praktische checklist voor aanschaf tijdens het sluitingsseizoen
Voordat u de bestelling afrondt, coördineert u het onderhoudsschema met de engineering-, inkoop-, magazijn- en kwaliteitsteams. De volgende volgorde kan vermijdbare vertragingen helpen verminderen.
- Bekijk de reikwijdte van het onderhoud.Maak een lijst van vervangende buizen, bochten, spruitstukken, fittingen en andere componenten die nodig zijn voor de uitschakeling.
- Geef tekeningen en specificaties vrij.Bevestig materiaalkwaliteit, afmetingen, toleranties, oppervlakteafwerking, verbindingen en inspectievereisten.
- Geef prioriteit aan items met een lange lead.Zorg voor een schriftelijke bevestiging van de productietijd voor op maat gemaakte assemblages en tekeningspecifieke componenten.
- Documenten afstemmen op ontvangstinspectie.Maak overeenstemming over de vereiste materiaalcertificaten, maatrapporten, lasgegevens en lektestdocumentatie.
- Zorg voor een verantwoorde voorraadbuffer.Baseer de hoeveelheid op gepland werk, storingsgeschiedenis, uitwisselbaarheid en doorlooptijd voor aanvulling.
- Bevestig de verzend- en acceptatiedata.Zorg voor voldoende tijd voor transport, inspectie van binnenkomst, installatie en systeemverificatie.
De door een leverancier opgegeven doorlooptijd moet worden bevestigd aan de hand van de feitelijke tekening, hoeveelheid, afwerking, testen en documentatieomvang. Een standaard schatting van de doorlooptijd mag niet worden beschouwd als een garantie voor een montage op maat.
Veelgestelde vragen
1. Hoe lang van tevoren moet ik de 316 vloeistofkoelleiding bestellen voordat deze wordt uitgeschakeld?
Begin met de uitschakeldatum en werk terug vanaf de vereiste installatiedatum. Inclusief goedkeuring van tekeningen, fabricage op maat, inspectie, transport en inkomende acceptatie. Op maat gemaakte bochten en spruitstukken moeten vroegtijdig worden beoordeeld, omdat hun productievereisten kunnen verschillen van die van standaard rechte buizen.
2. Is Ra kleiner dan of gelijk aan 0,4 μm nodig voor elke vloeistofkoelleiding?
Nee. Ra Minder dan of gelijk aan 0,4 μm is een specificatie die vereist kan zijn voor precisiekoelingstoepassingen. De juiste oppervlakteafwerking is afhankelijk van het koelmiddel, de reinheidseisen, het systeemontwerp en de specificaties van de leverancier van de apparatuur. Bevestig zowel de streefwaarde als de meetmethode.
3. Welke normen moeten worden gespecificeerd voor de 316L vloeistofkoelleiding?
ASTM A312 en JIS G3459 zijn relevante normen voor roestvrijstalen buizen voor toepasselijke producttypen. Bevestig welke norm van toepassing is op het bestelde product en definieer afzonderlijk eventuele projectspecifieke vereisten voor afmetingen, oppervlakteafwerking, lassen, testen en documentatie.
4. Welke documenten moeten bij een verzending van vloeistofkoelleidingen worden gevoegd?
Afhankelijk van het contract kunnen dit materiaaltestcertificaten zijn die herleidbaar zijn tot het warmtenummer van het materiaal, dimensionale inspectierapporten, lasinspectiegegevens, lek- of druktestresultaten en toepasselijke conformiteitsdocumenten. Maak vóór productie overeenstemming over de vereiste documenten.
5. Kunnen op maat gemaakte bochten en spruitstukken in dezelfde volgorde als rechte buizen worden meegeleverd?
Ja, afhankelijk van de mogelijkheden van de leverancier en tekeningbeoordeling. Het combineren van de artikelen in één inkoopplan kan de coördinatie vereenvoudigen, maar het productieschema en de acceptatiecriteria voor elk onderdeel moeten afzonderlijk worden bevestigd.
6. Hoe kan ik twee offertes voor vloeistofkoelleidingen eerlijk vergelijken?
Stuur beide leveranciers dezelfde materiaalvereisten, tekeningen, afmetingen, oppervlakteafwerking, inspectieomvang, documentenlijst, hoeveelheid, verpakkingsvereisten en leveringsbestemming. Vergelijk de compleet geleverde omvang in plaats van alleen de eenheidsprijs.
Plan uw volgende bestelling voor vloeistofkoelleidingen vóór de uitschakelperiode
China Super Tech Co., Ltd. levert roestvrijstalen vloeistofkoelbuizen en op maat gemaakte componenten voor datacenterkoeling en andere thermische beheertoepassingen. Beschikbare opties zijn onder meer 316L-materiaal, buis met vierkante doorsnede, op maat gemaakte bochten, spruitstukken en op tekeningen gebaseerde montages, onder voorbehoud van technische bevestiging.
Geef het volgende op om uw vereisten te helpen beoordelen:
- Materiaalkwaliteit, buisafmetingen en benodigde hoeveelheid
- Vereisten voor interne ruwheid en reinheid, indien van toepassing
- Tekeningen voor aangepaste bochten, spruitstukken of samenstellingen
- Vereiste keuringsdocumenten en testcriteria
- Bestemming en beoogde leverdatum
Ons team kan de ingediende specificaties en tekeningen beoordelen, de technische vereisten verduidelijken en de toepasselijke productiedoorlooptijd en offerteomvang bevestigen.


